Xu hướng công nghiệp
2026-10-21
Một băng tải đường bộ dài 1,6 km tại một mỏ đồng ở Chile cứ sáu tuần lại bị mất ròng rọc đuôi. Vòng bi rãnh sâu ban đầu chạy ở tốc độ 180 vòng/phút dưới tải trọng xuyên tâm đo được là 320 kN và trục lệch 1,4 độ ở đầu truyền động. Vật thay thế là vòng bi tang trống 22320 và vị trí này hiện đã hoạt động được hai năm liên tục với cùng một lịch trình tra dầu mỡ. Trình tự quyết định đó là nội dung mà hướng dẫn này ghi lại, tuân theo phương pháp lựa chọn mà Công ty Vòng bi & Truyền động Yinin Thượng Hải áp dụng cho dòng sản phẩm vòng bi tang trống của mình, từ dòng 21300 nhỏ gọn cho đến dòng 24100 hạng nặng.
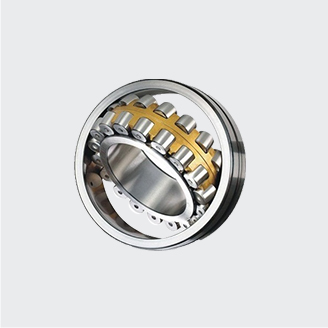
Tải trọng xuyên tâm xác định kích thước ổ trục; mức độ sốc xác định chuỗi. Vòng bi tang trống là một ổ lăn hai hàng với các con lăn hình thùng chạy trên một rãnh ngoài hình cầu, cho phép trục hoạt động với độ lệch góc lên tới khoảng 2 độ trong khi chịu tải trọng hướng tâm và trục kết hợp nặng ở cả hai hướng.
Tính tải trọng động tương đương P của ổ trục trước khi mở bất kỳ danh mục nào. Đối với tải trọng hướng tâm kết hợp Fr và tải trọng trục Fa, hãy sử dụng phương trình tiêu chuẩn P = X x Fr Y x Fa, trong đó X và Y là các hệ số được công bố cho từng dãy ổ lăn. Sau đó nhân tải ở trạng thái ổn định với hệ số dịch vụ trước khi so sánh nó với định mức tải động C: sử dụng 1,5-2,0 cho băng tải đai, quạt và hộp số, và 2,0-3,0 cho máy nghiền, sàng lọc và máy ép. Đặc biệt, màn hình rung làm cho vòng bi chịu gia tốc tối đa 4-5 g, điều mà tính toán tải tĩnh không bao giờ tiết lộ.
Khi đã biết P, tuổi thọ định mức cơ bản sẽ tính từ L10 = (C/P)^(10/3) triệu vòng quay. Số mũ 10/3 là độ dốc Weibull đối với các phần tử con lăn tiếp xúc trực tiếp, thấp hơn số mũ 3 được sử dụng cho ổ bi, do đó ổ lăn nhạy hơn với những thay đổi nhỏ của tải trọng. Biểu đồ bên dưới cho thấy lý do tại sao việc lựa chọn dòng lại quan trọng: đây là mức tải động mang tính biểu thị cho bốn dòng vòng bi tang trống trên cùng một trục 100 mm.
Xếp hạng tải trọng xuyên tâm động C cho dòng lỗ khoan 100 mm, các biến thể loại E điển hình.
Đối với chế độ làm việc của băng tải tiêu chuẩn và độ sốc vừa phải, thông lệ phổ biến ở thiết bị xây dựng và khai thác mỏ là bắt đầu với dòng 22200, dòng này mang lại tỷ lệ tốt nhất giữa khả năng chịu tải và kích thước phong bì.
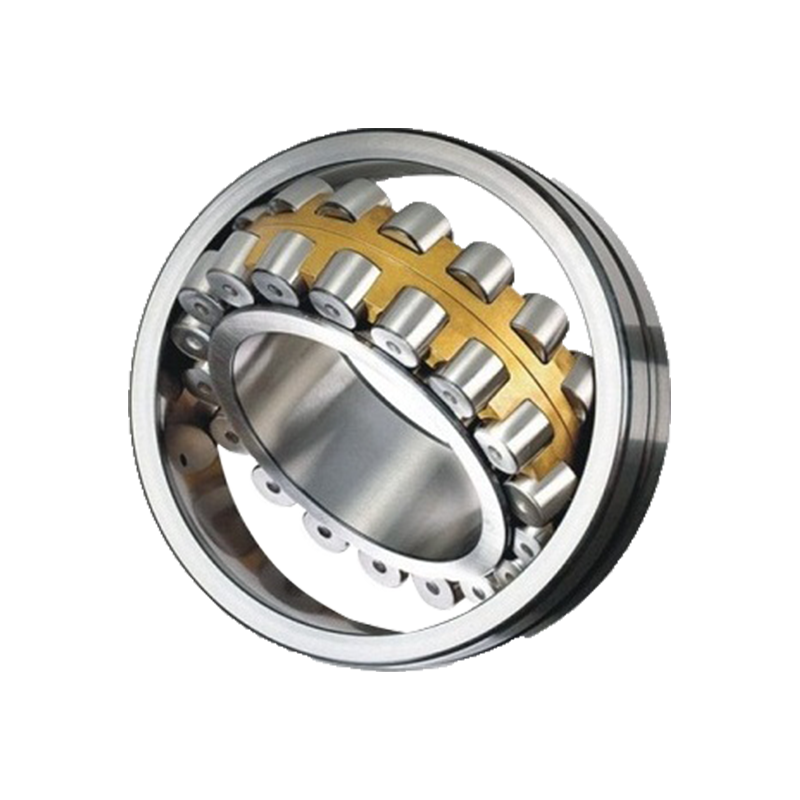 Vòng bi cầu hình cầu dòng 22200 dùng trong công nghiệp nặng Dòng sản phẩm này cung cấp tỷ lệ tải trọng trên kích thước cân bằng, khiến nó trở thành lựa chọn thiết thực đầu tiên cho thiết bị băng tải và khai thác mỏ. Thiết kế tự sắp xếp của nó xử lý độ lệch và tải trọng trục vừa phải theo cả hai hướng. Xem sản phẩm →
Tốc độ giới hạn của ổ tang trống được thiết lập bởi hình dạng vòng cách và khối lượng con lăn chứ không phải chỉ bằng đường kính lỗ khoan. 22220 bôi trơn lên tới khoảng 2.400 vòng/phút, 23120 đạt khoảng 2.800 vòng/phút và 22320 dừng ở gần 1.800 vòng/phút vì các con lăn lớn hơn của nó tạo ra lực ly tâm nhiều hơn.
Khi tốc độ vận hành vượt quá khoảng 70% tốc độ giới hạn, hãy chuyển từ vòng cách bằng thép ép tiêu chuẩn sang vòng cách được gia công bằng đồng thau. Đồng thau chạy mát hơn, chịu được sự bôi trơn cận biên tốt hơn và chịu được nhiệt độ cao hơn trong các nhà máy thép và nhà máy xi măng.
Nhiệt độ đặt ra ranh giới thứ hai. Vòng bi tiêu chuẩn hoạt động từ -30 °C đến 120 °C; với các vòng ổn định nhiệt, các vòng bi tương tự chạy đến 200 ° C, nhưng khe hở bên trong đã chọn phải được mở ra để hấp thụ sự chênh lệch độ giãn nở giữa trục, vòng và vỏ. Đối với các trục quay lớn trong quạt, máy bơm và máy phát điện, nơi tốc độ quan trọng hơn tải trọng tối đa, dòng 23000 là điểm khởi đầu chính xác.
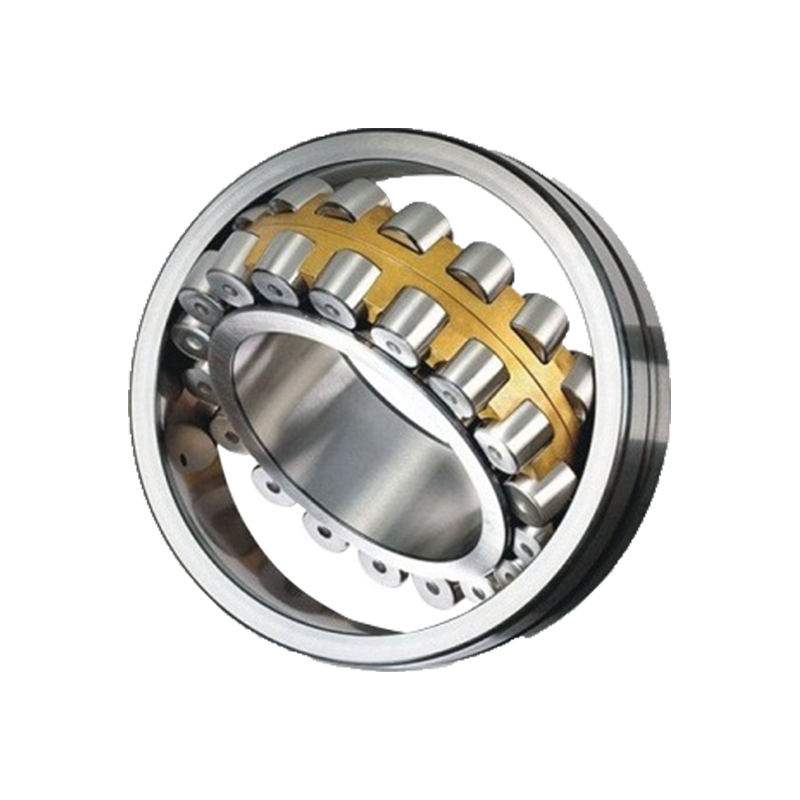 Vòng bi cầu dòng 23000 cho trục quay tốc độ cao Được thiết kế cho các trục lớn trong quạt, máy bơm và máy phát điện, ổ trục này ưu tiên tốc độ hơn tải trọng tối đa. Nó tự căn chỉnh để bù cho độ lệch trục và hỗ trợ tải trọng hướng tâm nặng trong các điều kiện đòi hỏi khắt khe. Xem sản phẩm →
Nhiều vòng bi tang trống bị hỏng do khe hở không đúng và bôi trơn kém hơn là do quá tải. Chọn khe hở bên trong xuyên tâm trước khi bạn xác nhận sự phù hợp. Việc lắp trục chặt sẽ tiêu tốn 60-80% mức cho phép nhiễu của khe hở được gắn và người vận hành không thể nhìn thấy sự mất mát cho đến khi vỏ bắt đầu nóng.
Để bôi trơn bằng mỡ, hãy chọn loại mỡ có độ nhớt của dầu gốc phù hợp với tốc độ và nhiệt độ: điển hình là ISO VG 220 cho ổ trục có lỗ khoan 80-150 mm chạy ở 60-90 ° C và ISO VG 320-460 cho hệ thống dầu tuần hoàn trong máy cán và máy ép nặng. Khoảng thời gian tái bôi trơn kéo dài từ khoảng 500 giờ làm việc nặng liên tục cho đến 4.000 giờ đối với các vị trí sạch sẽ được tải nhẹ.
Kích thước lỗ khoan tương tự có thể mang tải gần gấp đôi khi bạn chuyển từ dòng 22200 sang dòng 22300, vì vậy đừng bao giờ cố định dòng này trước khi đường kính trục và cách bố trí vỏ được cố định. Bảng so sánh dưới đây là bảng lựa chọn được sử dụng cho hầu hết các vị trí công nghiệp nặng.
| loạt | Thiết kế con lăn | Cr, lỗ khoan 100 mm | Giới hạn tốc độ | Vị trí nhiệm vụ nặng nề điển hình |
| 22200 | Hàng đôi tiêu chuẩn | khoảng 285 kN | 2.400 vòng/phút | Băng tải, quạt, hộp số |
| 22300 | Con lăn quá khổ trong cùng OD | khoảng 540 kN | 1.800 vòng/phút | Máy nghiền, màn hình, máy ép |
| 23000 | Con lăn mỏng, tốc độ cao hơn | khoảng 345-485 kN | 2.800 vòng/phút | Máy bơm, tua bin, động cơ lớn |
| 23200 | Hồ sơ 23000 mở rộng | khoảng 520 kN | 2.000 vòng/phút | Máy rung nặng |
| 24000/24100 | Con lăn cực rộng, khổng lồ | trên 600 kN | 1.200-1.500 vòng/phút | Máy cán, lò nung, ròng rọc dây |
Khi yếu tố quyết định là khả năng chống sốc và rung thì dòng 22300 là câu trả lời thông thường. Các con lăn cỡ lớn của nó giúp phân tán ứng suất tiếp xúc trên một diện tích lớn hơn, đó chính xác là những gì mà đầu máy nghiền hoặc sàn sàng rung yêu cầu. Đối với các lò nung và nhà máy lớn nhất, dòng 24000 và 24100 là giải pháp thiết thực duy nhất.
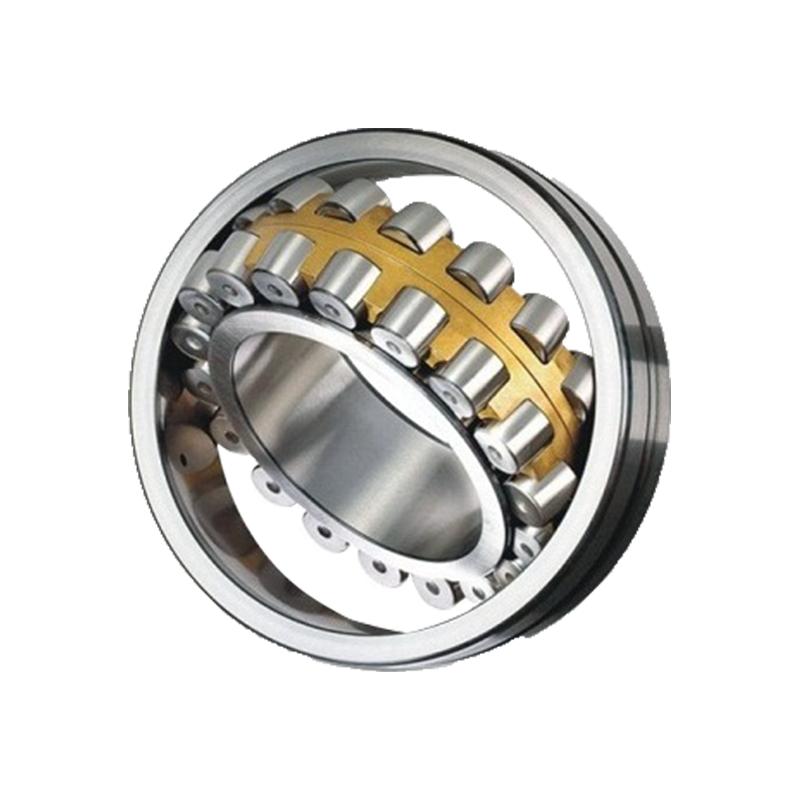 Vòng bi cầu hình cầu dòng 22300 chống sốc và rung Với các con lăn cỡ lớn giúp lan truyền lực tiếp xúc, dòng sản phẩm này phù hợp với đầu máy nghiền và màn hình rung. Nó chống lại tải trọng va đập và độ lệch đồng thời giảm ma sát và sinh nhiệt trong môi trường khắc nghiệt. Xem sản phẩm →
Vòng bi chỉ đáng tin cậy khi có mặt tựa trục, mặt tựa ổ trục và chất bôi trơn bao quanh nó. Trước khi lắp, hãy đo cả hai mặt tựa để xem độ tròn và độ côn: độ lệch trên IT5/2 trên cổ trục sẽ làm biến dạng vòng trong và xuất hiện dưới dạng điểm nóng trong giờ đầu tiên chạy.
Sử dụng khớp ép trên vòng quay: đối với vòng trong quay, chọn dung sai trục là p6 hoặc r6; đối với vòng ngoài quay, phần vỏ phải phù hợp với K7 hoặc M7. Gắn với lò sưởi cảm ứng và không bao giờ đập vào mặt vòng. Ghi lại khoảng hở bên trong trước và sau khi lắp, đồng thời xác nhận mức giảm phù hợp với mức cho phép lắp ép dự kiến là 60-80%. Sau giờ đầu tiên, nhiệt độ chuồng nuôi sẽ ổn định trong khoảng 60-90 °C; leo vượt quá 100 ° C có nghĩa là cấp độ thông thoáng hoặc chất bôi trơn không đúng.
Câu trả lời thẳng thắn cho các câu hỏi thường gặp nhất khi sử dụng vòng bi tang trống cho thiết bị công nghiệp nặng.
Cả hai dòng đều có cùng phạm vi đường kính trục, nhưng ổ trục 22300 sử dụng con lăn lớn hơn đáng kể. Ở lỗ khoan 100 mm, 22320 mang mức tải trọng động gần 540 kN, trong khi 22220 là khoảng 285 kN. Chọn 22300 cho máy nghiền, sàng và máy ép; chọn 22200 cho băng tải và quạt.
Vòng bi tang trống hỗ trợ tải trọng tổng hợp theo cả hai hướng trục. Với tải hướng tâm vừa phải, tải hướng trục có thể sử dụng được khoảng một phần ba định mức hướng tâm động. Trên đó, hãy xác minh các hệ số X và Y từ danh mục, vì tỷ lệ tải trọng hướng trục và hướng tâm ảnh hưởng trực tiếp đến tải trọng P tương đương.
Dòng sản phẩm tiêu chuẩn chịu được độ lệch góc tĩnh lên tới 2 độ giữa trục và đường tâm vỏ, và một số thiết kế dòng đèn nhẹ đạt tới 3 độ. Phụ cấp này bao gồm độ lệch trục và lỗi lắp đặt, không bao gồm trục bị cong hoặc nền lún. Kiểm tra mẫu liên hệ sau lần chạy đầu tiên nếu ứng dụng gần đạt đến giới hạn.
Vòng bi tang trống được bôi trơn bằng mỡ trên ròng rọc băng tải 180 vòng/phút thường cần tra dầu mỡ lại sau mỗi 1.000-2.000 giờ hoạt động và mỗi lần tra lại dầu mỡ sẽ làm sạch 10-15% thể tích dầu mỡ. Các con lăn nóng, chậm trong lò nung có thể cần tra dầu lại sau mỗi 500 giờ, trong khi thời gian hoạt động của quạt sạch có thể kéo dài tới 4.000 giờ. Hệ thống bôi trơn bằng dầu được quản lý tốt nhất bằng cách phân tích dầu thường xuyên.
Sản phẩm được cung cấp của chúng tôi
Liên hệ với chúng tôi
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Khu công nghiệp Huangxu, Dantu, Thành phố Zhenjiang, tỉnh Giang Tô, Trung Quốc
Ngành công nghiệp